Galeria
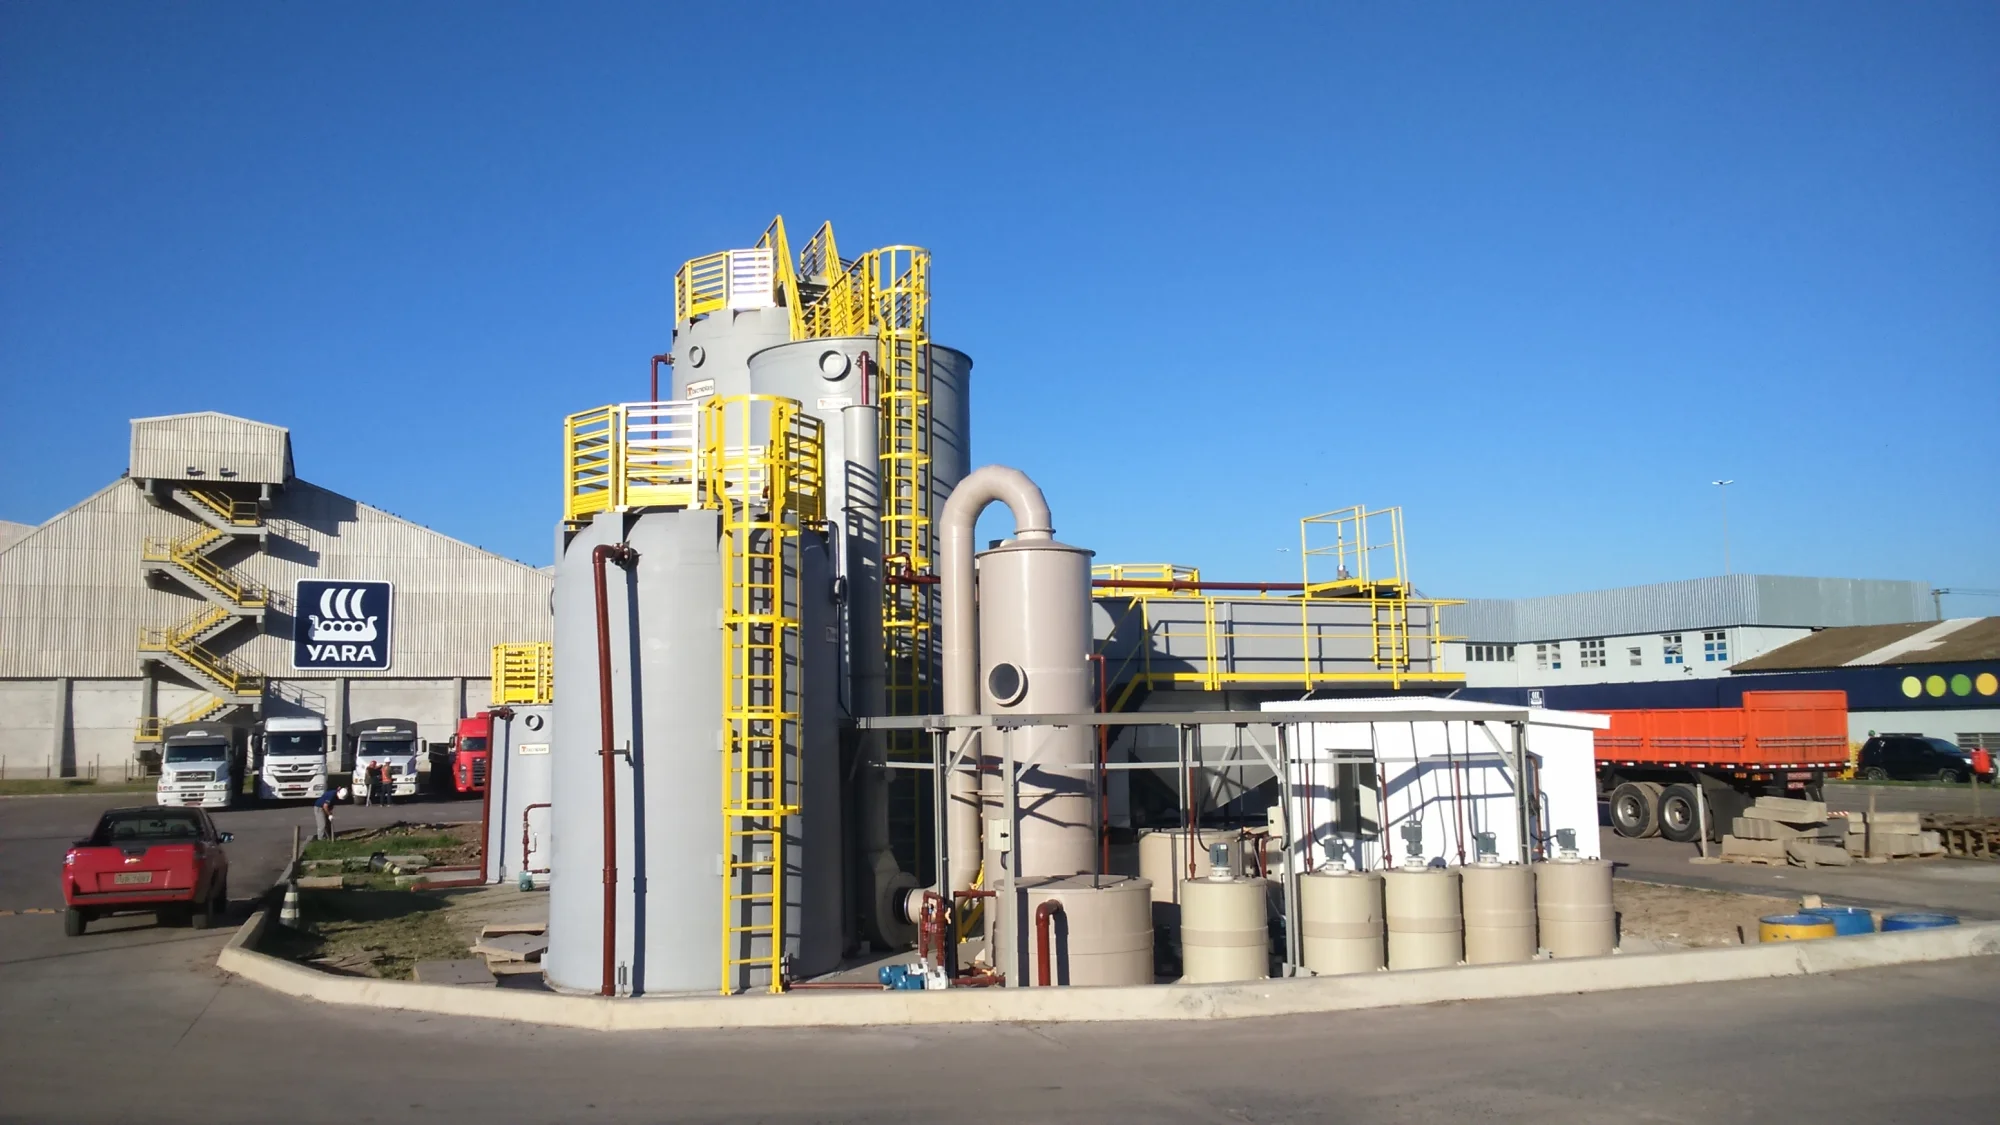
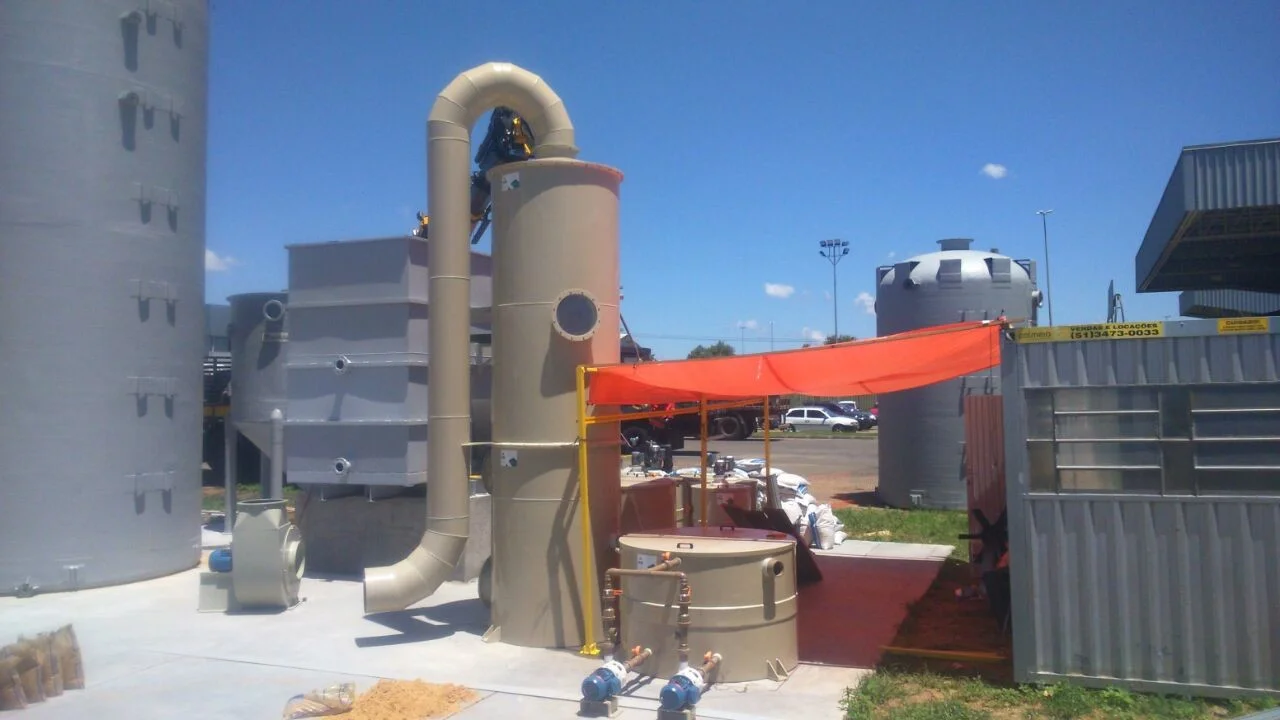
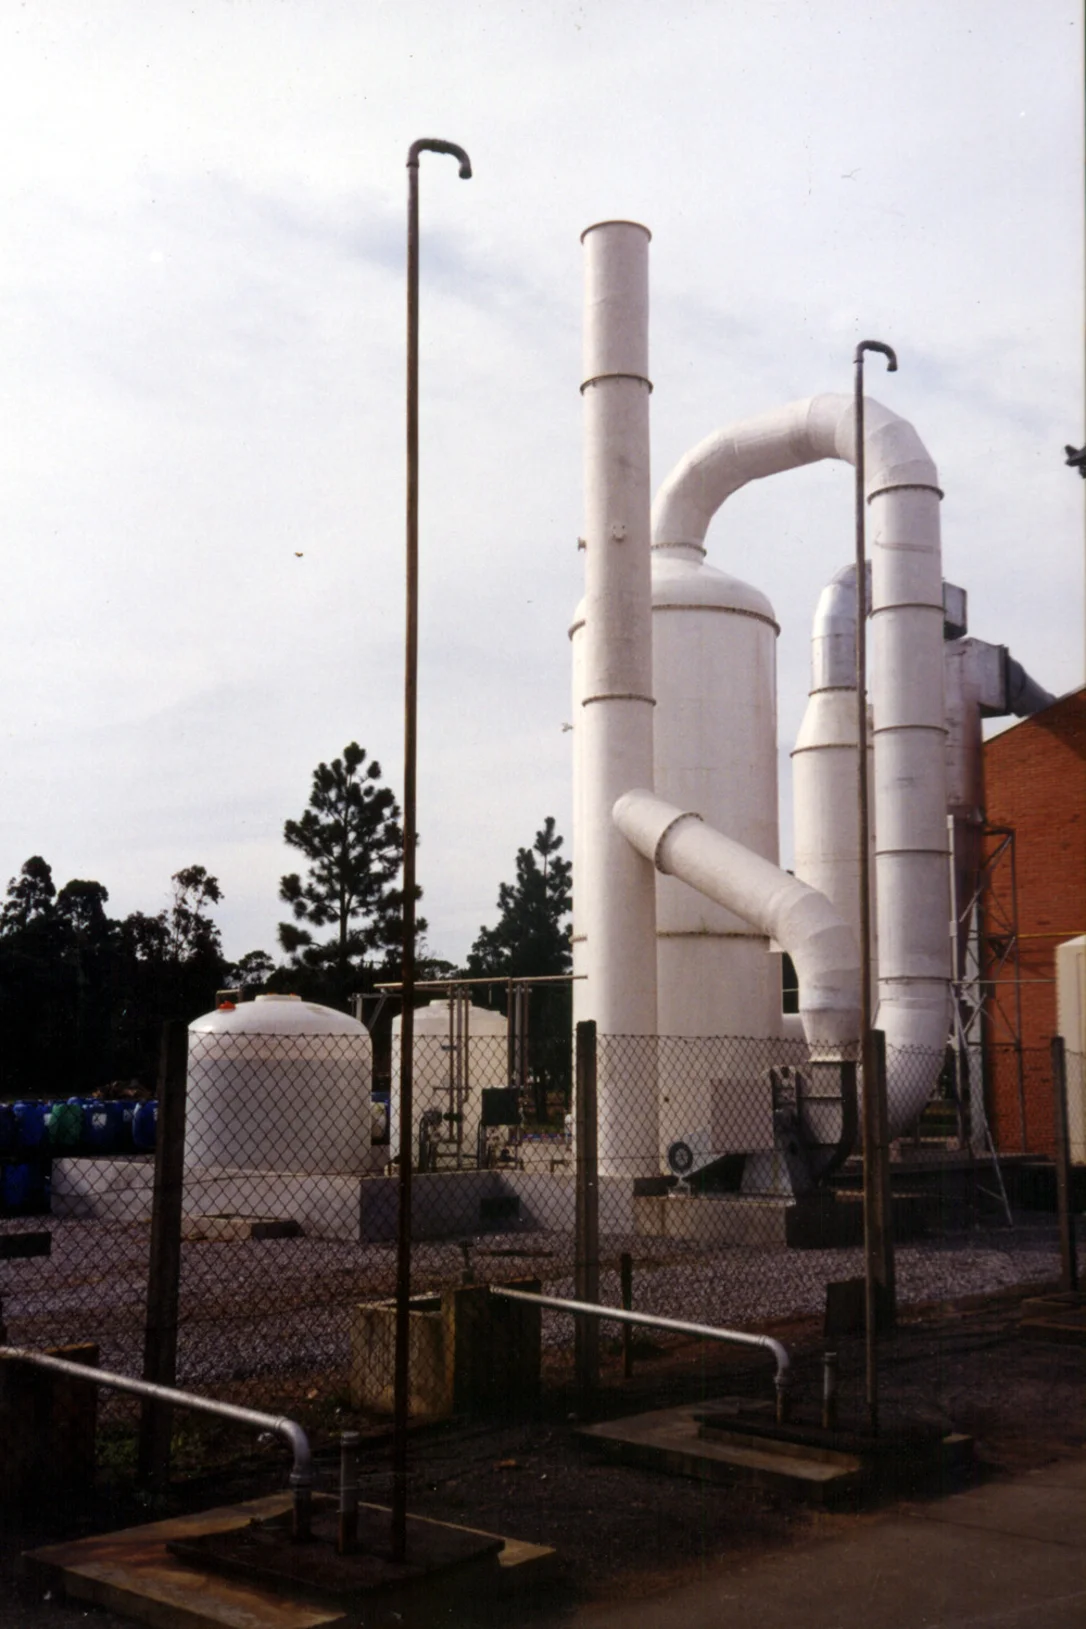
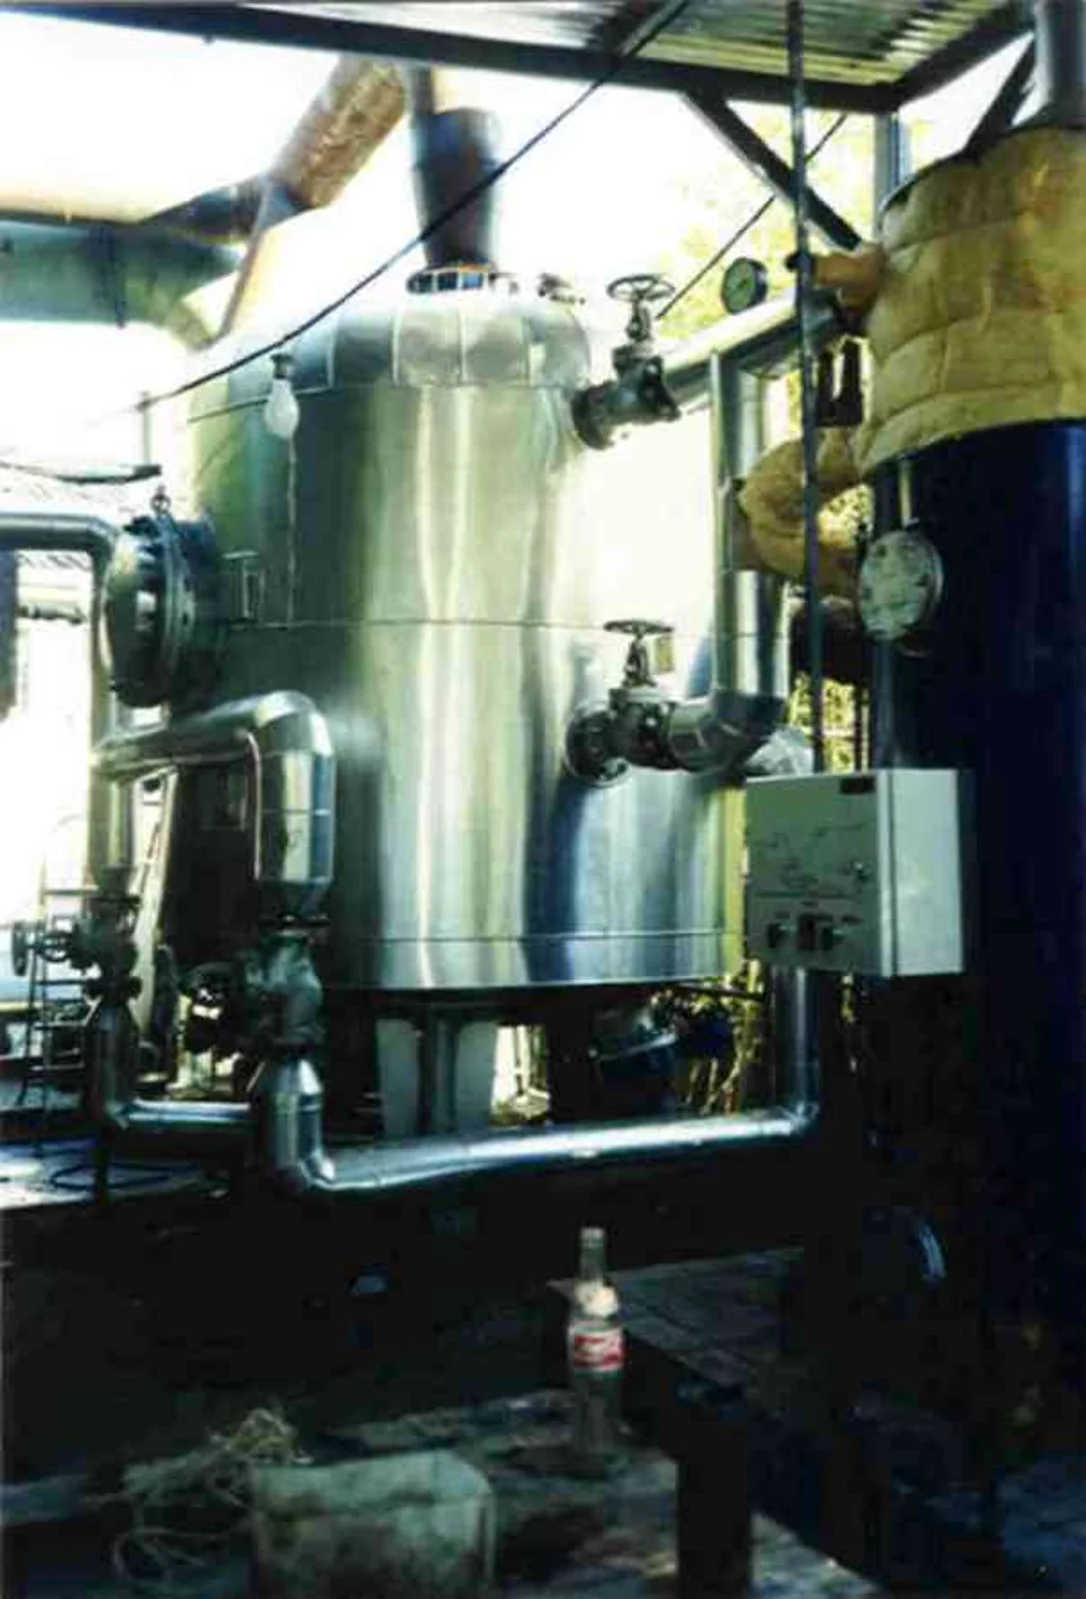
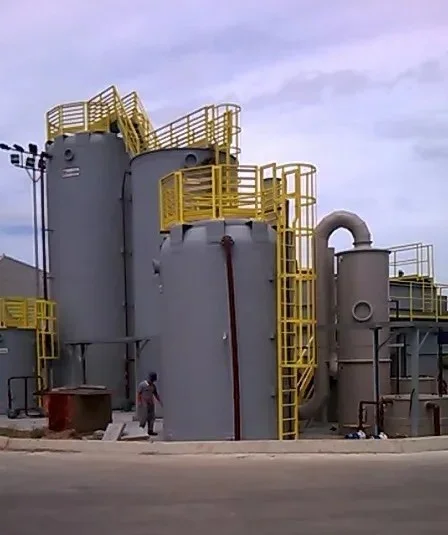
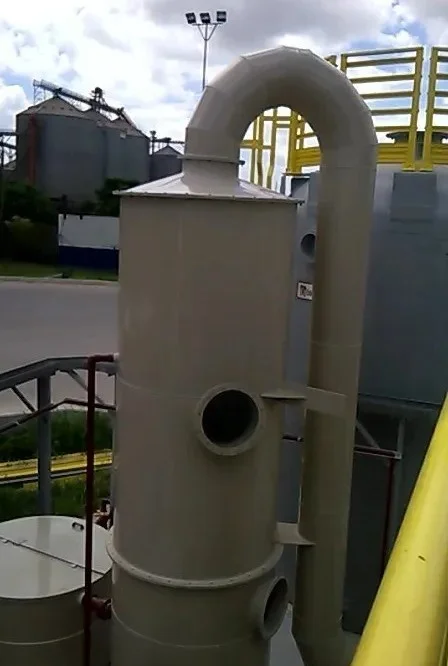
Clique nas imagens para ampliar
Dessorção de amônia: princípios, aplicações e tratamento de efluentes gasosos
A dessorção de amônia é o fenômeno de transferência da amônia presente em uma fase líquida para uma fase gasosa, favorecido por condições que aumentam sua volatilização e pela diferença de concentração entre as fases.
Em sistemas de controle ambiental, essa etapa pode ser utilizada para retirar nitrogênio amoniacal de uma corrente líquida e direcioná-lo a uma corrente gasosa que deverá ser tratada, absorvida ou encaminhada de forma segura.
Portanto, a dessorção não significa destruir a amônia; significa promover sua mudança de fase como parte de uma rota de tratamento.
Dessorção de amônia é a transferência de amônia dissolvida, especialmente na forma de amônia livre, da fase líquida para a fase gasosa.
Seu objetivo é facilitar a remoção ou o tratamento do composto em uma unidade de controle de gases, considerando equilíbrio químico, pH, temperatura, concentração e transferência de massa.
Relação entre amônia dissolvida, amônia livre e transferência de massa
Em meio aquoso, o nitrogênio amoniacal pode existir principalmente como amônia livre, representada por NH₃, e como íon amônio, representado por NH₄⁺.
Essas formas participam de um equilíbrio químico cuja composição varia conforme as características do meio, especialmente o pH e a temperatura.
A amônia livre é a forma mais diretamente associada à volatilização e à transferência para a fase gasosa.
Quando as condições do processo favorecem uma maior fração de NH₃, a passagem da amônia do líquido para o gás tende a se tornar mais relevante.
Essa passagem depende da transferência de massa na interface entre as fases.
A área de contato, a agitação ou o escoamento, a diferença de concentração, a vazão dos fluidos e o tempo de contato influenciam a velocidade e a extensão do fenômeno.
Na prática, a dessorção deve ser analisada junto com o destino da corrente gasosa gerada.
Se a amônia for apenas transferida para o ar sem uma etapa complementar, o problema pode ser deslocado de uma fase para outra.
Por isso, uma solução de controle ambiental precisa considerar a captação, a condução e o tratamento dos gases, além das condições de operação da etapa líquida.
Dessorção não é simples neutralização química
A neutralização química envolve uma reação entre espécies químicas, como a reação de um composto ácido com uma base, ou de um composto alcalino com um reagente apropriado.
Já a dessorção é predominantemente um fenômeno de transferência de massa entre fases.
Embora o ajuste químico do meio possa favorecer a formação de amônia livre e, consequentemente, sua volatilização, isso não torna os dois conceitos equivalentes.
Em uma linha industrial, o condicionamento do líquido pode ser usado para alterar o equilíbrio entre NH₄⁺ e NH₃.
Em seguida, o contato com uma corrente gasosa pode promover o stripping, isto é, a remoção da amônia do líquido por meio de um gás de arraste.
A corrente gasosa resultante ainda pode exigir absorção, neutralização ou outra forma de tratamento antes de ser liberada ou encaminhada conforme os critérios ambientais aplicáveis.
Quadro conceitual dos principais termos
| Termo | Conceito | Função possível no tratamento |
|---|---|---|
| Dessorção | Transferência de uma substância da fase líquida ou sólida para a fase gasosa | Remover amônia de uma fase líquida e concentrá-la em uma corrente gasosa para tratamento |
| Stripping | Operação de contato em que um gás de arraste favorece a remoção de um composto volátil do líquido | Intensificar a passagem da amônia para a fase gasosa |
| Absorção | Transferência de um componente da fase gasosa para um líquido | Capturar amônia ou outros contaminantes presentes no gás tratado |
| Adsorção | Retenção de moléculas na superfície de um material sólido | Remover determinados compostos por interação com uma superfície adsorvente |
| Neutralização | Reação química que reduz a acidez ou a alcalinidade de uma corrente | Ajustar características químicas ou transformar espécies antes ou depois da transferência de massa |
A escolha entre essas operações, ou a combinação entre elas, depende da composição do efluente, da vazão, da temperatura, da umidade, da concentração dos contaminantes e das condições do processo.
Também é necessário verificar se existem outros compostos capazes de interferir no equilíbrio químico, na corrosão, na formação de subprodutos ou no desempenho dos equipamentos.
Aplicação no tratamento de efluentes gasosos
A dessorção de amônia pode integrar uma unidade de tratamento de efluentes gasosos composta por lavadores de gás, torres de lavagem tipo spray ou torres com recheio.
Nesses equipamentos, o contato entre gás e líquido pode ser empregado para absorver contaminantes, neutralizar gases ou complementar uma etapa de transferência previamente realizada.
A configuração adequada não deve ser definida apenas pelo nome do contaminante, mas pela avaliação conjunta da corrente, da operação e dos objetivos ambientais.
A ROMAN atua em saneamento básico e controle ambiental desde 2001 e desenvolve soluções para tratamento de efluentes gasosos.
Conforme a necessidade do empreendimento, sua oferta inclui equipamentos e serviços relacionados a lavadores de gás, torres tipo spray e torres com recheio, além de instalação e manutenção dos sistemas.
A experiência de participação em mais de 80 projetos e de parceria com mais de 50 clientes reforça a importância de iniciar o projeto com levantamentos e análises das características reais do efluente, sem presumir que uma configuração seja universal.
Fundamentos químicos e variáveis que influenciam a remoção de amônia
A remoção de amônia em sistemas de tratamento depende da forma química predominante no efluente, das condições de operação e da eficiência da transferência de massa entre as fases líquida e gasosa.
Por isso, uma unidade de dessorção ou stripping não deve ser dimensionada apenas com base na concentração nominal de nitrogênio amoniacal.
É necessário compreender o equilíbrio químico, a vazão, a temperatura, o pH, a composição da corrente e a configuração do equipamento.
Equilíbrio entre amônia livre e íon amônio
Em meio aquoso, o nitrogênio amoniacal pode estar presente principalmente como amônia livre, representada por NH3, ou como íon amônio, representado por NH4+.
Essas espécies participam de um equilíbrio químico que se modifica conforme as características do efluente.
A amônia livre é a forma mais diretamente associada à volatilização e à transferência para a fase gasosa, enquanto o íon amônio permanece mais facilmente dissolvido na água.
A proporção entre NH3 e NH4+ não é fixa.
Ela varia especialmente com o pH e a temperatura, além de ser influenciada pela composição do meio.
Assim, a dessorção de amônia consiste na transferência da parcela disponível da fase líquida para uma fase gasosa, e não simplesmente na eliminação química do nitrogênio amoniacal.
Após essa transferência, a corrente gasosa precisa ser encaminhada para tratamento, absorção, neutralização ou outra etapa compatível com seus contaminantes.
Como o pH influencia a fração de amônia disponível?
O pH é uma das variáveis mais relevantes para avaliar a disponibilidade de amônia livre.
Alterações no pH deslocam o equilíbrio entre NH3 e NH4+, modificando a parcela potencialmente transferível para a fase gasosa.
Em termos gerais, condições que favorecem uma maior presença de amônia livre podem facilitar o stripping, mas a escolha do pH de operação deve considerar a composição completa do efluente, o consumo de reagentes, a compatibilidade dos materiais, a segurança e o tratamento posterior da corrente gasosa.
Não existe um valor de pH universalmente adequado para todos os processos.
A condição mais apropriada depende da concentração de nitrogênio amoniacal, da alcalinidade, da presença de outros compostos, da temperatura e dos objetivos ambientais e operacionais do sistema.
A elevação do pH sem avaliação técnica pode aumentar a liberação de amônia para a atmosfera interna do equipamento e exigir maior capacidade na etapa subsequente de absorção ou neutralização.
Influência da temperatura e da volatilidade
A temperatura interfere tanto no equilíbrio químico quanto na volatilidade da amônia e na transferência de massa.
Em determinadas condições, o aumento da temperatura pode favorecer a passagem da amônia para a fase gasosa.
Porém, essa alteração também pode modificar a solubilidade de outros compostos, a carga térmica do sistema e as condições de segurança da operação.
A temperatura real do efluente deve ser analisada em conjunto com sua variação ao longo do processo.
Picos térmicos, resfriamento durante a operação e diferenças entre as condições de projeto e as condições efetivas podem alterar o comportamento da corrente.
Por essa razão, a avaliação deve considerar dados representativos do funcionamento normal e, quando aplicável, situações de partida, parada e alterações de produção.
Vazão, área interfacial e tempo de contato
A transferência de amônia entre o líquido e o gás depende da interação entre as fases.
A vazão de líquido influencia a carga hidráulica e a distribuição dentro do equipamento.
A vazão de gás interfere na capacidade de arraste, na velocidade superficial, na perda de carga e no tempo disponível para o contato.
Já a área interfacial determina quanto espaço efetivo existe para que a amônia atravesse da fase líquida para a gasosa.
Torres spray e torres com recheio promovem esse contato de maneiras diferentes.
A distribuição dos líquidos, o tamanho das gotas, a molhabilidade do recheio, a uniformidade do escoamento e a ocorrência de zonas de curto-circuito podem afetar o desempenho da transferência de massa.
O tempo de contato também deve ser analisado junto com a concentração de entrada, a concentração desejada na saída e as propriedades físicas da corrente.
Vazões muito variáveis podem exigir avaliação de diferentes cenários operacionais.
Uma condição média pode não representar os momentos de maior carga de amônia ou de maior produção.
Além disso, a presença de sólidos, espuma, aerossóis ou compostos que provoquem incrustação pode alterar a distribuição do líquido e reduzir a área efetiva de contato.
Dados necessários para caracterizar o efluente
Antes de selecionar ou dimensionar uma solução, é recomendável reunir, conforme a disponibilidade e a natureza do processo:
- Origem da corrente líquida ou gasosa e etapa industrial associada.
- Concentração de nitrogênio amoniacal e, quando possível, distinção entre amônia livre e íon amônio.
- PH, temperatura, alcalinidade e características físico-químicas relevantes.
- Vazão normal, mínima, máxima e variações ao longo do ciclo operacional.
- Composição de outros contaminantes presentes na corrente.
- Presença de sólidos suspensos, óleos, espuma, aerossóis ou compostos incrustantes.
- Regime de operação, incluindo partidas, paradas, sazonalidade e alterações de produção.
- Requisitos de tratamento para a corrente líquida e para o gás transferido.
- Restrições de instalação, utilidades disponíveis e possibilidade de integração com sistemas existentes.
Nota técnica sobre o dimensionamento
O dimensionamento depende de análises do efluente e das condições reais do processo.
Dados pontuais ou estimativas genéricas podem não representar a variabilidade da corrente, especialmente quando a geração de amônia está associada a diferentes matérias-primas, etapas produtivas ou regimes de operação.
A definição da rota de tratamento deve relacionar equilíbrio químico, transferência de massa, materiais, segurança, controle de emissões e manutenção.
Na prática, a avaliação técnica deve verificar se a dessorção será uma etapa isolada ou se fará parte de uma sequência com lavador de gás, absorção, neutralização ou outro tratamento complementar.
Essa análise evita transferir o contaminante de uma fase para outra sem estabelecer um encaminhamento seguro e compatível com os objetivos do sistema.
A ROMAN atua desde 2001 com estudos, projetos e gerenciamento de empreendimentos de saneamento básico e controle ambiental.
Como funciona o stripping e a dessorção de amônia em sistemas industriais?
O stripping e a dessorção de amônia são etapas de transferência de massa utilizadas para remover amônia dissolvida de uma corrente líquida e conduzi-la para uma corrente gasosa controlada.
Em sistemas industriais, o processo começa pela caracterização do efluente, passa pelo condicionamento da corrente e pelo contato entre gás e líquido e termina com a separação e o tratamento complementar do gás gerado.
A corrente gasosa resultante não deve ser liberada sem avaliação; ela precisa ser encaminhada a uma etapa compatível de absorção, neutralização, tratamento ou destinação operacional segura.
Fluxo operacional de um sistema de stripping e dessorção
Um Etapas do tratamento pode ser descrito da seguinte forma:
- Caracterização da corrente: identificação da origem do efluente, concentração de nitrogênio amoniacal e amônia livre, vazão, temperatura, pH, presença de sólidos, umidade e possíveis contaminantes associados.
- Condicionamento: ajustes físicos ou químicos definidos conforme as características reais do processo, incluindo eventual equalização, remoção de sólidos ou adequação das condições que favorecem a transferência da amônia.
- Contato gás-líquido: introdução da corrente líquida em uma unidade de contato, na qual ar ou outro gás de processo entra em contato com o líquido para promover a passagem da amônia para a fase gasosa.
- Dessorção ou stripping: transferência da amônia dissolvida para a corrente gasosa, influenciada pelo equilíbrio químico, pela temperatura, pelo pH, pela vazão e pela área interfacial disponível.
- Separação: retenção de gotículas, arraste líquido ou partículas que possam acompanhar o gás, quando essa etapa for necessária à configuração do sistema.
- Tratamento complementar: encaminhamento do gás contendo amônia para absorção, neutralização ou outra tecnologia compatível com sua composição e com os critérios ambientais aplicáveis.
- Monitoramento e operação: acompanhamento das variáveis de processo, das condições de segurança e da qualidade das correntes de entrada e saída, conforme o escopo técnico da instalação.
Esse fluxo é conceitual. A configuração efetiva depende das características do efluente, do regime operacional, dos contaminantes presentes e da integração com as instalações existentes.
Transferência da amônia da fase líquida para a fase gasosa
A amônia presente em um efluente líquido pode estar relacionada ao equilíbrio entre a amônia livre, representada por NH₃, e o íon amônio, representado por NH₄⁺.
A proporção entre essas formas varia principalmente com o pH e a temperatura.
A amônia livre é a forma mais diretamente associada à volatilização e, portanto, à transferência para a fase gasosa.
No stripping, uma corrente gasosa é colocada em contato com o líquido para reduzir, de maneira operacional, a concentração de amônia na interface entre as duas fases.
A dessorção descreve o fenômeno de saída da amônia que estava dissolvida no líquido ou associada à fase líquida.
Em termos práticos, os dois conceitos aparecem frequentemente juntos em projetos de remoção de amônia, mas não significam que o contaminante deixou de existir.
A amônia apenas foi transferida para outra corrente, que precisa ser controlada.
A eficiência da transferência de massa depende da diferença de concentração entre as fases, da renovação do contato, da turbulência, da distribuição do líquido, da área interfacial e do tempo de contato.
Por isso, o aumento de uma variável isolada não promove um resultado específico.
Vazões muito elevadas, distribuição irregular, formação de espuma, incrustações ou presença de sólidos podem alterar o comportamento do sistema.
Dessorção, absorção e neutralização: etapas diferentes
A dessorção é a passagem da amônia da fase líquida para a fase gasosa.
O stripping é a operação de contato gás-líquido utilizada para favorecer essa passagem, normalmente com o emprego de uma corrente gasosa de arraste.
Assim, o stripping pode ser entendido como uma operação de processo, enquanto a dessorção descreve o fenômeno de transferência que ocorre durante essa operação.
A absorção ocorre quando um contaminante presente em uma corrente gasosa é transferido para um líquido.
Em uma unidade de tratamento, a absorção pode ser aplicada depois do stripping para capturar a amônia presente no gás gerado.
Já a neutralização envolve uma reação química destinada a reduzir a característica ácida ou alcalina de determinada corrente.
Dependendo da composição, a absorção pode estar associada a uma reação de neutralização, mas os conceitos não são equivalentes.
Essa distinção é importante para evitar uma interpretação incompleta do tratamento.
A etapa que remove amônia do líquido pode gerar uma corrente gasosa concentrada, e essa corrente requer uma solução própria.
O projeto deve considerar o conjunto formado por dessorção, condução, retenção de gotículas, absorção ou neutralização e controle da emissão final.
Controle da corrente gasosa gerada
A corrente gasosa resultante pode apresentar amônia e outros contaminantes provenientes do processo original.
Sua composição pode variar conforme a matéria-prima, a operação da unidade, a temperatura, o pH, a vazão e as condições de carga.
Antes de selecionar um lavador de gás, uma torre de lavagem tipo spray ou uma torre com recheio, é necessário avaliar a compatibilidade entre o contaminante, o líquido de lavagem, os materiais construtivos, a perda de carga e a forma de operação.
O controle também deve considerar a possibilidade de arraste de líquido, condensação, formação de espuma, corrosão, incrustação e variações de vazão.
A unidade de tratamento precisa ser analisada como parte de uma linha completa de controle ambiental, e não como um equipamento isolado.
O encaminhamento seguro do gás pode envolver uma etapa de absorção ou neutralização definida a partir da composição da corrente e dos requisitos aplicáveis ao empreendimento.
Critérios para avaliação preliminar
Antes de definir uma rota de tratamento, é recomendável reunir respostas para as seguintes perguntas:
- Qual é a origem da corrente líquida ou gasosa que contém amônia?
- A amônia está associada a efluente industrial, esgoto, processo químico ou outra fonte?
- Qual é a concentração de nitrogênio amoniacal e, quando disponível, de amônia livre?
- Quais são o pH, a temperatura, a vazão e o regime de operação?
- A vazão é contínua, intermitente, sazonal ou sujeita a picos?
- Existem sólidos, óleos, espuma, matéria orgânica ou substâncias que possam interferir no contato gás-líquido?
- Quais outros gases ou compostos estão presentes na corrente?
- A composição permanece estável ou varia entre lotes, turnos e etapas do processo?
- Existe espaço físico e infraestrutura para instalar o sistema?
- Como o gás tratado será conduzido, monitorado e integrado às instalações existentes?
- Quais são os critérios ambientais, ocupacionais e operacionais aplicáveis ao empreendimento?
- Há análises representativas suficientes para embasar o dimensionamento?
Essas informações ajudam a distinguir uma condição de processo relativamente estável de uma corrente que exige equalização, campanhas de amostragem ou avaliação mais detalhada.
Segurança ocupacional e ao controle de emissões
A amônia pode causar irritação e apresentar riscos à saúde quando ocorre exposição a concentrações inadequadas.
Por essa razão, a avaliação de um sistema de stripping e dessorção deve incluir contenção, ventilação, detecção quando aplicável, procedimentos operacionais, acesso para manutenção e medidas para evitar exposição durante partidas, paradas e intervenções.
Também é necessário impedir que a dessorção apenas transfira o contaminante para um ponto de emissão sem tratamento.
A corrente gasosa deve permanecer confinada e ser conduzida à etapa complementar prevista no projeto.
Válvulas, dutos, lavadores, separadores de gotículas, pontos de amostragem e dispositivos de controle precisam ser considerados de forma integrada.
A operação deve seguir procedimentos compatíveis com os riscos do processo e com as exigências ambientais pertinentes.
A ROMAN atua em saneamento básico e controle ambiental desde 2001 e desenvolve soluções para tratamento de efluentes gasosos, incluindo lavadores de gás, torres de lavagem tipo spray e torres com recheio.
A empresa possui experiência em mais de 80 projetos e parcerias com mais de 50 clientes.
Para uma avaliação técnica, a definição da solução deve partir de levantamentos e análises das características do efluente, sem presumir que uma configuração seja adequada para todas as correntes.
A análise pode ser complementada por materiais sobre tratamento de efluentes gasosos e por uma avaliação específica do projeto industrial.
O que é um lavador de gás?
Um lavador de gás é um equipamento que promove o contato entre uma corrente gasosa e um líquido de lavagem para transferir, absorver, neutralizar ou remover determinados contaminantes.
Em uma linha de tratamento de efluentes gasosos, ele pode atuar como etapa principal ou complementar, conforme a composição do gás, a concentração dos poluentes e as condições de operação.
O funcionamento depende da transferência de massa entre as fases gasosa e líquida.
O contaminante presente no gás entra em contato com o líquido, pode ser dissolvido ou reagir quimicamente com ele e, em seguida, ser conduzido para uma etapa de tratamento ou descarte definida no projeto.
No controle de amônia, por exemplo, a eficiência do contato gás-líquido e a compatibilidade da solução de lavagem com a corrente tratada são aspectos essenciais.
O mesmo conceito pode ser aplicado, com ajustes de configuração e operação, ao tratamento de gás sulfídrico, gases ácidos, gases alcalinos, cresóis, fenóis e aminas.
Torre de lavagem tipo spray e torre com recheio
As torres spray e as torres com recheio são configurações de lavadores de gás que utilizam estratégias diferentes para ampliar o contato entre o gás e o líquido:
- Torre de lavagem tipo spray: distribui o líquido por meio de bicos ou dispositivos de pulverização, formando gotas que entram em contato com a corrente gasosa. A configuração pode ser interessante quando se busca uma construção conceitualmente simples, facilidade de acesso interno e menor dependência de elementos de enchimento. A distribuição dos jatos, o tamanho das gotas, a vazão de líquido e a velocidade do gás influenciam o contato e a cobertura da seção de passagem.
- Torre com recheio: utiliza um material de enchimento que aumenta a área interfacial disponível para o contato entre o gás e o líquido. O líquido escorre ou se distribui sobre a superfície do recheio, enquanto o gás atravessa o leito, normalmente em sentido contrário ou conforme a configuração adotada. A escolha do recheio deve considerar compatibilidade química, possibilidade de incrustação, retenção de sólidos, facilidade de limpeza e perda de carga.
A comparação entre essas alternativas não deve ser feita apenas pelo nome do equipamento.
Uma torre spray pode ser adequada a determinada corrente e uma torre com recheio pode ser mais conveniente em outra, mas a decisão depende de características como contaminante, vazão, concentração, temperatura, umidade, presença de particulados e regime de operação.
Também é necessário considerar espaço disponível, materiais compatíveis e integração com equipamentos existentes.
Contato gás-líquido, distribuição e perda de carga
O desempenho de um lavador está relacionado à qualidade do contato entre as fases.
A área interfacial disponível, a distribuição uniforme do líquido, o tempo de contato, a velocidade do gás e a capacidade de renovação da solução de lavagem influenciam a transferência do contaminante.
Em torres spray, a formação e a dispersão das gotas são fatores relevantes.
Em torres com recheio, a molhagem do material e a distribuição do líquido ao longo da seção são igualmente importantes.
A distribuição inadequada pode criar caminhos preferenciais, nos quais parte do gás atravessa o equipamento com contato insuficiente.
Esse fenômeno reduz a utilização efetiva da área de contato e pode comprometer a estabilidade do tratamento.
Por isso, a avaliação deve incluir elementos como sistema de pulverização, distribuidores, suportes, eliminadores de névoa, drenagem e possibilidade de inspeção.
A perda de carga também integra os critérios de projeto.
Ela representa a resistência oferecida pelo equipamento à passagem do gás e pode afetar ventiladores, exaustores, consumo energético e a operação da linha.
Em torres com recheio, a perda de carga pode se alterar quando há acúmulo de sólidos, incrustação ou retenção excessiva de líquido.
Em torres spray, bicos obstruídos, distribuição irregular e condições hidráulicas inadequadas também podem afetar a operação.
Critérios gerais de seleção
A escolha entre um lavador de gás, uma torre spray, uma torre com recheio ou uma combinação de equipamentos deve partir da caracterização da corrente gasosa.
Entre os dados normalmente avaliados estão:
- Contaminantes presentes e possíveis interações entre eles.
- Concentração e variabilidade da emissão.
- Vazão mínima, normal e máxima da corrente.
- Temperatura, umidade e presença de aerossóis ou particulados.
- Propriedades químicas do gás e do líquido de lavagem.
- Necessidade de absorção física, neutralização química ou combinação de etapas.
- Risco de corrosão, incrustação, espuma e obstrução.
- Perda de carga admissível e disponibilidade de utilidades.
- Espaço para instalação, acesso para manutenção e integração com o processo existente.
- Requisitos de monitoramento, segurança e encaminhamento do efluente líquido gerado.
No caso da amônia, a seleção pode envolver a análise da forma química predominante, da possibilidade de transferência para a fase líquida e do tratamento posterior da solução resultante.
Quando a corrente contém diferentes contaminantes, a sequência das etapas precisa ser avaliada para evitar incompatibilidades e assegurar que uma etapa não prejudique a seguinte.
Não existe uma configuração universalmente adequada para todas as emissões.
Manutenção, inspeção e monitoramento
Manutenção, inspeção e monitoramento devem ser considerados desde a fase de projeto, e não apenas depois da instalação.
A rotina pode incluir a verificação de bicos, bombas, distribuidores, recheios, suportes, eliminadores de névoa, dutos, drenos, instrumentos e pontos de acesso.
A frequência e o escopo dessas atividades dependem das características do processo e das condições reais de operação.
Também é importante acompanhar sinais de alteração no sistema, como aumento de perda de carga, redução da vazão de líquido, obstrução de bicos, arraste de gotas, formação de espuma, corrosão, incrustação ou mudança na qualidade da solução de lavagem.
O monitoramento deve ser definido de acordo com os objetivos do tratamento e pode envolver variáveis operacionais e análises da corrente gasosa ou líquida, quando aplicável.
Uma gestão adequada permite identificar desvios antes que eles afetem a continuidade do tratamento.
Ainda assim, qualquer procedimento deve ser compatível com os riscos químicos e operacionais do processo, incluindo controles para exposição ocupacional, contenção de vazamentos e manuseio seguro de soluções contaminadas.
A atuação da ROMAN em sistemas de tratamento de gases
A ROMAN atua como fabricante, fornecedora e prestadora de serviços em instalações e manutenção de sistemas de tratamento de efluentes gasosos.
Sua experiência em tecnologia ambiental, saneamento básico e controle ambiental está associada ao desenvolvimento de estudos, projetos e empreendimentos desde 2001.
A empresa informa participação em mais de 80 projetos e parcerias com mais de 50 clientes.
Na avaliação de uma solução com lavadores de gás, torres de lavagem tipo spray ou torres com recheio, a ROMAN considera a necessidade de levantar as características do efluente e as condições do processo antes de definir a configuração aplicável.
Essa análise é relevante para tratar amônia e outros contaminantes, como gás sulfídrico, gases sujeitos a dessulfurização, cresóis, fenóis e aminas, sem pressupor que todos exigirão a mesma rota de tratamento.
Dessorção de amônia integrada à neutralização de gases contaminados
A composição completa da corrente gasosa deve ser avaliada antes da definição de qualquer rota de tratamento.
Em processos industriais, a amônia pode coexistir com gás sulfídrico, compostos orgânicos voláteis, cresóis, fenóis, aminas e outros gases ácidos ou alcalinos.
Essa combinação influencia o equilíbrio químico, a transferência de massa, a seleção dos reagentes, a compatibilidade entre materiais e a sequência das etapas de tratamento.
Nesse contexto, a dessorção de amônia não deve ser analisada como uma operação isolada.
A liberação da amônia da fase líquida para a fase gasosa pode ser integrada a uma linha que inclua condicionamento, contato gás-líquido, absorção, neutralização ou dessulfurização.
A configuração adequada depende da origem do efluente, das concentrações, da vazão, da temperatura, da umidade e da variabilidade do processo.
Por isso, uma mesma solução não pode ser aplicada indistintamente a todas as correntes contaminadas.
Neutralização de gás sulfídrico e dessulfurização
O gás sulfídrico exige atenção específica por apresentar características químicas e riscos ocupacionais próprios.
Em uma linha de tratamento, a neutralização pode ser associada a mecanismos de absorção e reação química em meio líquido, enquanto a dessulfurização busca reduzir a presença de compostos sulfurados na corrente gasosa.
A escolha da abordagem depende, entre outros fatores, da concentração do contaminante, da vazão, da umidade, do pH de operação, da carga química e da possibilidade de formação de subprodutos.
Quando a corrente também contém amônia, é necessário verificar se as condições usadas para favorecer sua transferência ou neutralização interferem no controle do gás sulfídrico.
O pH, a temperatura e a composição do líquido de lavagem podem alterar simultaneamente a solubilidade, a volatilidade e a reação de diferentes espécies.
Assim, o projeto deve considerar o comportamento conjunto dos contaminantes, e não apenas o atendimento individual de um componente.
Lavadores de gás, torres de lavagem tipo spray e torres com recheio podem participar de diferentes etapas da linha, conforme o objetivo de tratamento.
Uma torre pode ser destinada ao contato intensivo entre gás e líquido, enquanto outra pode cumprir função complementar de absorção, neutralização ou polimento.
A definição depende de estudos e análises da corrente real.
Tratamento de gases com cresóis, fenóis e aminas
Cresóis, fenóis e aminas podem apresentar comportamentos distintos em função da polaridade, da solubilidade, da temperatura e das condições químicas do meio.
Em determinadas correntes, esses compostos podem exigir absorção, reação química, controle de pH ou etapas complementares.
A presença simultânea de amônia e compostos orgânicos também pode modificar a demanda química do líquido de lavagem e a necessidade de gerenciamento dos resíduos gerados.
A avaliação deve incluir a possibilidade de interferências entre os contaminantes.
Um meio químico favorável à remoção de uma amina, por exemplo, pode não ser o mais apropriado para a transferência ou neutralização de amônia.
Da mesma forma, compostos fenólicos podem exigir atenção quanto à solubilidade, à recirculação do líquido e à destinação da corrente líquida resultante.
Por esse motivo, não é tecnicamente adequado presumir que um único lavador ou uma única etapa seja suficiente para qualquer mistura de gases.
O sistema pode demandar etapas em série, controle independente de variáveis ou uma solução específica para cada grupo de contaminantes.
A decisão deve ser sustentada pela caracterização do efluente e pelas condições reais de operação.
Gases ácidos, gases alcalinos e diferenças de abordagem
Gases ácidos e alcalinos respondem de maneira diferente às condições de absorção e neutralização.
A seleção do meio líquido, o controle do pH, a compatibilidade dos materiais e o risco de reações secundárias devem ser considerados durante o desenvolvimento do projeto.
Uma corrente predominantemente ácida pode requerer uma estratégia diferente daquela adotada para uma corrente alcalina ou para uma mistura com compostos de comportamento variável.
Na dessorção de amônia, a fração de amônia livre disponível para transferência é influenciada pelo equilíbrio entre amônia e íon amônio.
Alterações no pH e na temperatura podem modificar esse equilíbrio e, consequentemente, a quantidade de amônia que passa para a fase gasosa.
Porém, uma condição favorável à volatilização da amônia não significa, necessariamente, que seja ideal para os demais contaminantes presentes.
Também é necessário avaliar a sequência das operações.
A dessorção pode ser usada para transferir a amônia para uma corrente gasosa controlada, que posteriormente será encaminhada a uma etapa de absorção ou neutralização.
Em outra configuração, a corrente pode passar primeiro por uma operação destinada a remover contaminantes incompatíveis com a etapa seguinte.
A escolha deve considerar segurança, controle de emissões, geração de resíduos e estabilidade operacional.
Matriz qualitativa para análise da corrente contaminada
| Contaminante ou grupo | Objetivo de tratamento | Variáveis a investigar |
|---|---|---|
| Amônia e nitrogênio amoniacal | Promover transferência, absorção ou neutralização controlada | pH, temperatura, concentração, vazão, umidade e equilíbrio entre amônia livre e íon amônio |
| Gás sulfídrico | Reduzir a presença do composto e controlar odor e toxicidade | Concentração, vazão, umidade, pH, potencial de reação e formação de subprodutos |
| Compostos sulfurados | Realizar dessulfurização conforme a composição da corrente | Carga de enxofre, composição gasosa, meio de lavagem e necessidade de etapas complementares |
| Cresóis e fenóis | Favorecer a remoção por absorção ou tratamento compatível | Solubilidade, temperatura, concentração, recirculação do líquido e destinação dos resíduos |
| Aminas | Promover absorção ou reação adequada ao contaminante | Tipo de amina, concentração, pH, compatibilidade química e possibilidade de volatilização |
| Gases ácidos | Neutralizar ou absorver a fração ácida da corrente | Composição, concentração, pH, reagente ou meio líquido e materiais construtivos |
| Gases alcalinos | Controlar a fração alcalina sem comprometer as demais etapas | Composição, vazão, umidade, pH, reatividade e interação com outros contaminantes |
A matriz é uma ferramenta inicial de organização.
Ela não substitui análises laboratoriais, medições de campo, balanços de massa ou avaliação das condições de processo.
Compatibilidade química e sequência das etapas
A compatibilidade química deve ser examinada em toda a linha de tratamento.
Isso inclui os contaminantes entre si, o gás e o líquido de lavagem, os reagentes eventualmente utilizados, os materiais dos equipamentos e os resíduos líquidos ou sólidos gerados.
A avaliação também deve considerar a possibilidade de corrosão, incrustação, formação de espuma, alteração do pH e perda de eficiência por saturação do líquido recirculado.
A sequência das etapas pode ser decisiva.
Uma operação de dessorção pode anteceder um lavador destinado à absorção da amônia, enquanto uma etapa de remoção de particulados ou de condicionamento pode ser necessária antes do contato gás-líquido.
Em correntes com gás sulfídrico, compostos orgânicos e gases alcalinos, a ordenação deve reduzir interferências e permitir o monitoramento de cada função do sistema.
A solução também precisa contemplar o destino das correntes resultantes.
O líquido de lavagem pode concentrar contaminantes e demandar tratamento posterior, enquanto a corrente gasosa tratada deve ser encaminhada de acordo com os requisitos aplicáveis ao processo e ao controle ambiental.
Portanto, a análise não deve se limitar ao equipamento principal e deve abranger a integração, a operação, a manutenção e o gerenciamento dos subprodutos.
A ROMAN atua em saneamento básico e controle ambiental desde 2001 e desenvolve soluções para tratamento de efluentes gasosos com lavadores de gás, torres de lavagem tipo spray e torres com recheio.
Com experiência em mais de 80 projetos e parcerias com mais de 50 clientes, a empresa trabalha com levantamentos e análises das características dos efluentes para orientar estudos, projetos, implantação e manutenção conforme o escopo de cada demanda.
Empresas, fábricas, construtoras, loteamentos, prefeituras e universidades que enfrentam correntes com amônia ou outros contaminantes devem reunir dados de composição, vazão e operação antes de solicitar uma avaliação técnica.
Aplicações industriais e critérios para avaliar a solução
As emissões gasosas industriais variam conforme a matéria-prima, as reações envolvidas, as etapas de produção, a temperatura, a umidade, o regime de operação e as condições de armazenamento ou transferência.
Por isso, a seleção de uma solução para tratamento de efluentes gasosos não deve partir apenas do nome do contaminante.
É necessário compreender a origem da corrente, sua composição e a forma como esses fatores mudam ao longo do processo.
Uma corrente pode conter amônia, gás sulfídrico, compostos orgânicos e outras substâncias simultaneamente.
Também pode apresentar picos de concentração, vazão variável ou características diferentes entre a operação normal e as partidas, paradas e manutenções.
Esses aspectos influenciam a escolha entre lavadores de gás, torres de lavagem tipo spray, torres com recheio e outras etapas complementares.
A avaliação técnica deve, portanto, relacionar o contaminante ao processo que o gera e ao objetivo ambiental da instalação.
Aplicações em indústrias químicas e petroquímicas
Nas indústrias químicas e petroquímicas, os efluentes gasosos podem estar associados a reações, processos de separação, armazenamento, carregamento, purgas e sistemas de ventilação.
A composição da corrente pode envolver gases ácidos ou alcalinos, amônia, compostos sulfurados, aminas e substâncias orgânicas, como fenóis e cresóis, dependendo do processo avaliado.
Nesses casos, o tratamento deve considerar a compatibilidade química entre os contaminantes e o meio de lavagem, além da possibilidade de a corrente sofrer alterações durante a operação.
A dessorção de amônia, quando aplicável, precisa ser analisada em conjunto com o encaminhamento da fase gasosa gerada.
Se houver contaminantes adicionais, a sequência de remoção, absorção ou neutralização deve ser definida de modo a evitar interferências entre as etapas.
A análise também deve considerar riscos associados à corrosividade, à toxicidade, à condensação e à formação de subprodutos.
A configuração adequada depende de dados reais da corrente e não pode ser determinada apenas pelo setor industrial ou por uma concentração isolada.
Aplicações em indústrias de celulose e papel
Em indústrias de celulose e papel, a geração de gases pode estar relacionada a processos químicos, áreas de armazenamento, sistemas de exaustão e operações que utilizam ou transformam compostos com potencial odorífero.
Entre os aspectos que podem ser investigados estão a presença de gás sulfídrico, compostos alcalinos ou ácidos e outros contaminantes compatíveis com tratamento por contato gás-líquido.
A avaliação deve verificar se a corrente é contínua ou intermitente, se ocorre em pontos concentrados ou distribuídos e se há variação relevante de umidade e temperatura.
Essas informações ajudam a analisar a distribuição do gás, a necessidade de pré-tratamento e a seleção de uma torre de lavagem tipo spray ou de uma torre com recheio, quando essas alternativas forem tecnicamente compatíveis.
O controle não deve ser orientado somente pela percepção de odor.
É importante identificar a origem da emissão, os compostos envolvidos e as condições de operação para definir uma rota de tratamento coerente com o processo e com os requisitos de controle ambiental.
Aplicações em fertilizantes, borracha e autopeças
Na indústria de fertilizantes, a amônia pode aparecer em correntes relacionadas à produção, movimentação ou armazenamento de insumos.
A caracterização deve indicar se o gás está associado a uma corrente de processo, à ventilação de equipamentos ou a emissões difusas captadas por um sistema de exaustão.
Quando houver necessidade de promover a transferência da amônia para uma fase gasosa e tratar essa corrente posteriormente, as etapas devem ser avaliadas de forma integrada.
Na indústria da borracha, podem ser relevantes compostos orgânicos, aminas e gases gerados por aquecimento, mistura, cura ou manipulação de matérias-primas.
Já em autopeças, a composição pode variar conforme operações como tratamento superficial, pintura, lavagem, desengraxe ou aplicação de produtos químicos.
Esses exemplos não permitem presumir uma composição única para cada setor; a linha de produção, os insumos e o regime de funcionamento precisam ser examinados.
Para os três segmentos, a solução pode envolver lavadores de gás, torres spray, torres com recheio ou combinações com outras etapas.
A decisão depende da vazão, da concentração, da solubilidade dos contaminantes, da necessidade de neutralização e da forma de destinação ou recirculação do líquido de lavagem.
Critérios de caracterização da corrente gasosa
Antes de selecionar ou dimensionar uma unidade de tratamento de efluentes gasosos, reúna, sempre que possível, os seguintes dados:
- Origem do gás: processo, equipamento, chaminé, tanque, área de armazenamento, sistema de exaustão ou ponto de captação.
- Composição: amônia, gás sulfídrico, compostos ácidos ou alcalinos, cresóis, fenóis, aminas, particulados, vapores e demais contaminantes identificados.
- Vazão: vazão nominal, mínima e máxima, além de eventuais picos ou oscilações durante o ciclo produtivo.
- Concentração: valores esperados, resultados analíticos disponíveis e diferença entre operação normal, partidas, paradas e condições excepcionais.
- Temperatura: temperatura da corrente na origem e possíveis mudanças até o ponto de tratamento.
- Umidade: presença de vapor, condensação, gotículas ou necessidade de separação de arraste líquido.
- Regime operacional: funcionamento contínuo, intermitente, sazonal ou vinculado a determinadas etapas da produção.
- Características físicas: presença de particulados, aerossóis, névoas, condensáveis e risco de incrustação.
- Instalações existentes: dutos, ventiladores, exaustores, tanques, áreas disponíveis e pontos de lançamento ou conexão.
- Requisitos de operação: necessidade de monitoramento, inspeção, reposição de insumos, tratamento do líquido de lavagem e manutenção.
Quanto mais representativos forem os dados, mais consistente tende a ser a análise das alternativas.
Quando a composição variar significativamente, pode ser necessário avaliar diferentes cenários operacionais em vez de utilizar uma única condição de projeto.
Como solicitar uma avaliação técnica?
A solicitação de avaliação deve apresentar o processo que origina a emissão, o diagrama ou uma descrição do fluxo, os pontos de captação, os dados disponíveis de vazão e composição e o regime de funcionamento da unidade.
Resultados de análises laboratoriais, registros de operação e informações sobre ocorrências de odor, corrosão, condensação ou variação de carga também podem contribuir para a compreensão do problema.
O objetivo não é apenas escolher um equipamento, mas definir uma rota de tratamento compatível com o contaminante, a corrente e a infraestrutura existente.
A análise pode indicar a necessidade de condicionamento, separação de gotículas, contato gás-líquido, absorção, neutralização, dessulfurização ou etapas complementares.
A compatibilidade entre materiais, reagentes, líquidos de lavagem e contaminantes deve ser verificada no desenvolvimento do projeto.
A ROMAN atua em saneamento básico e controle ambiental desde 2001 e possui experiência em mais de 80 projetos, com parcerias com mais de 50 clientes.
No tratamento de efluentes gasosos, oferece soluções que incluem lavadores de gás, torres de lavagem tipo spray e torres com recheio, além de atuar como fabricante, fornecedora e prestadora de serviços de instalação e manutenção.
Para empresas, fábricas, construtoras, loteamentos, prefeituras e universidades, o caminho mais seguro é encaminhar os dados disponíveis para uma avaliação baseada em levantamentos e análises das características reais do efluente.
Projeto, implantação, operação e manutenção de uma unidade de tratamento de gases
Uma unidade de tratamento de gases confiável começa antes da escolha de lavadores, torres spray ou torres com recheio.
O projeto precisa relacionar a origem do efluente gasoso, sua composição, vazão, temperatura, umidade, regime de operação e interação com as instalações existentes.
A partir desses dados, define-se uma rota tecnicamente coerente para a dessorção de amônia, a absorção, a neutralização de contaminantes e o encaminhamento seguro da corrente tratada.
Levantamento das características do efluente e das condições de processo
A primeira etapa consiste em compreender como o gás é gerado e quais condições podem alterar sua composição ao longo do tempo.
O levantamento deve considerar, sempre que disponível:
- Origem da corrente gasosa e processo que a produz.
- Contaminantes esperados, como amônia, gás sulfídrico, compostos ácidos ou alcalinos, cresóis, fenóis e aminas.
- Concentração e vazão do efluente gasoso.
- Temperatura, umidade, pressão e presença de material particulado.
- Variações entre operação normal, partidas, paradas e situações de maior carga.
- Pontos de emissão, limitações físicas e condições de acesso para instalação e manutenção.
- Requisitos ambientais aplicáveis ao processo e à disposição ou ao tratamento da corrente resultante.
A caracterização é essencial porque a mesma substância pode exigir abordagens diferentes conforme sua concentração, forma química, temperatura e associação com outros contaminantes.
No caso da amônia, por exemplo, o equilíbrio entre amônia livre e íon amônio, além das condições de transferência de massa, influencia a escolha e a integração das etapas de tratamento.
Definição da rota de tratamento e dos equipamentos aplicáveis
Com os dados do processo reunidos, a equipe técnica pode avaliar a rota de tratamento mais compatível com a corrente.
Essa definição pode envolver dessorção ou stripping para promover a transferência de amônia da fase líquida para a gasosa, seguida de uma etapa de absorção, neutralização ou outro tratamento complementar adequado à composição do gás.
Os equipamentos são selecionados considerando fatores como vazão, concentração, características físico-químicas dos contaminantes, área de contato necessária, perda de carga, materiais compatíveis e condições de operação.
Lavadores de gás, torres de lavagem tipo spray e torres com recheio podem participar da solução, mas não devem ser tratados como alternativas universais.
A configuração precisa ser analisada em função do conjunto de contaminantes e do objetivo do sistema.
Também é necessário avaliar se a corrente gasosa gerada durante a dessorção poderá ser conduzida diretamente à etapa seguinte ou se exigirá condicionamento intermediário.
A compatibilidade entre reagentes, líquidos de lavagem, materiais construtivos e contaminantes evita que uma etapa prejudique o desempenho ou a segurança de outra.
Integração com instalações existentes e avaliação da operação
Uma solução de tratamento de gases deve ser integrada ao processo industrial sem desconsiderar as condições da planta.
Nessa fase, analisam-se os pontos de conexão, a disponibilidade de utilidades, o espaço físico, o acesso para inspeção, a drenagem de líquidos, a ventilação e a necessidade de instrumentação ou controle operacional.
A avaliação também deve considerar como o sistema será operado no cotidiano.
São relevantes a forma de alimentação dos líquidos de lavagem, o acompanhamento da vazão gasosa, o controle das condições químicas, a reposição ou renovação de soluções e o destino dos líquidos resultantes.
Quando há contaminantes distintos na mesma corrente, a sequência das etapas precisa ser estudada para reduzir incompatibilidades e facilitar a operação.
O resultado esperado dessa fase não é apenas um conjunto de equipamentos, mas uma solução integrada ao processo e compreensível para quem será responsável pelo acompanhamento da unidade.
Procedimentos operacionais, pontos de inspeção e critérios de intervenção devem ser definidos conforme o escopo contratado e as características reais da instalação.
Implantação e verificação de funcionamento
A implantação envolve a instalação dos equipamentos, a execução das conexões previstas, a integração com os sistemas existentes e a verificação das condições necessárias para iniciar a operação.
A organização dessa etapa deve seguir o projeto e o escopo contratado, respeitando os requisitos de segurança da planta e as particularidades do local.
Após a instalação, a verificação de funcionamento deve abranger a circulação de líquidos, a passagem da corrente gasosa, a distribuição adequada nos equipamentos, a existência de vazamentos, a resposta dos instrumentos e a acessibilidade dos componentes.
Também é importante confirmar se a operação observada corresponde às premissas utilizadas na definição da rota de tratamento.
Essa verificação não deve ser confundida com uma promessa automática de desempenho.
A avaliação técnica depende das condições de processo, da qualidade dos dados disponíveis, da operação da planta e dos critérios definidos para o empreendimento.
Por isso, alterações relevantes na vazão, na composição ou no regime produtivo podem exigir nova análise.
Manutenção preventiva e corretiva
A manutenção é parte do projeto de gestão da unidade, e não uma atividade restrita ao momento em que ocorre uma falha.
A manutenção preventiva pode incluir inspeções visuais, verificação de bombas e instrumentos, avaliação de bicos de aspersão, distribuidores, recheios, tubulações, suportes, vedações e pontos de drenagem.
A frequência e a profundidade dessas atividades devem ser definidas conforme o equipamento, o ambiente e as condições de operação.
A manutenção corretiva, por sua vez, deve investigar a causa do problema antes da substituição de componentes.
Redução de vazão, obstruções, corrosão, alteração da perda de carga, arraste de líquido ou instabilidade na composição do gás podem indicar causas diferentes e requerer intervenções distintas.
Registros de inspeção, ocorrências, ajustes e substituições ajudam a identificar tendências e a apoiar decisões futuras.
Esse histórico também contribui para a segurança ocupacional, especialmente quando a unidade trata amônia, gás sulfídrico ou outros gases potencialmente perigosos.
Experiência técnica e critérios de confiança!
A ROMAN atua em tecnologia ambiental e saneamento básico desde 2001, elaborando estudos, projetando e gerenciando empreendimentos de tratamento ambiental.
A empresa já participou de mais de 80 projetos e estabeleceu parcerias com mais de 50 clientes.
Esses dados contextualizam sua experiência no desenvolvimento de soluções para tratamento de efluentes gasosos e na implantação de sistemas que podem incluir lavadores de gás, torres spray e torres com recheio.
Na contratação, é relevante a capacidade de relacionar diagnóstico, projeto, implantação e manutenção sem separar artificialmente essas etapas.
A análise das características do efluente, a clareza sobre as premissas de projeto e a adequação da solução às condições reais da planta são mais importantes do que escolher um equipamento isolado por associação genérica ao contaminante.
Empresas, fábricas, construtoras, loteamentos, prefeituras e universidades que avaliam uma unidade de tratamento de gases devem reunir os dados disponíveis do processo e solicitar uma avaliação técnica.
A ROMAN pode ser consultada para analisar a demanda, verificar as características do efluente gasoso e orientar a definição do escopo aplicável, sem substituir a caracterização específica necessária para cada empreendimento.
Perguntas frequentes
O que é dessorção de amônia?
Dessorção de amônia é a transferência da amônia presente em uma fase líquida para uma fase gasosa, geralmente por meio de contato controlado entre as fases.
O objetivo é remover ou deslocar a amônia de uma corrente líquida e, em seguida, tratar a corrente gasosa gerada antes de seu encaminhamento seguro.
A eficiência do processo depende de fatores como equilíbrio químico, pH, temperatura, concentração, vazão e tempo de contato.
Em sistemas de tratamento de efluentes gasosos, a dessorção de amônia pode integrar uma rota com lavadores de gás, torres de lavagem tipo spray ou torres com recheio.
A etapa não deve ser entendida apenas como neutralização química, pois envolve principalmente transferência de massa e controle da volatilização.
Qual é a diferença entre dessorção, stripping, absorção e adsorção?
Dessorção descreve a saída de um composto de uma fase líquida ou de uma superfície para outra fase.
Stripping é a operação de transferência de um componente volátil, como a amônia, da fase líquida para a fase gasosa mediante contato com ar ou outro gás de processo.
Em muitos contextos industriais, os termos dessorção e stripping são usados para descrever etapas relacionadas, embora stripping destaque mais claramente a operação de remoção por uma corrente gasosa.
Absorção é o processo inverso ou complementar, no qual um contaminante presente no gás é transferido para um líquido de lavagem.
Adsorção ocorre quando moléculas ficam retidas na superfície de um sólido, como um material adsorvente.
Portanto, dessorção e stripping estão associados à liberação ou transferência para a fase gasosa, enquanto absorção e adsorção representam mecanismos de retenção em uma fase líquida ou sólida.
Como pH e temperatura influenciam a remoção de amônia?
O pH altera o equilíbrio entre o íon amônio e a amônia livre.
A amônia livre é a forma mais diretamente associada à volatilização e à transferência para a fase gasosa.
Por isso, mudanças de pH podem modificar a fração disponível para dessorção, mas a condição adequada deve ser definida a partir da composição do efluente, dos objetivos do tratamento e dos limites operacionais do sistema.
A temperatura também influencia o equilíbrio químico, a volatilidade e a transferência de massa.
Em geral, uma elevação de temperatura pode favorecer a passagem de compostos voláteis para a fase gasosa, mas pode igualmente afetar consumo de energia, materiais, segurança e comportamento de outros contaminantes.
Não existe uma condição universal aplicável a todas as correntes; a avaliação deve considerar dados reais do processo.
Toda corrente com amônia pode ser tratada com a mesma configuração?
Correntes com amônia podem apresentar diferenças relevantes de concentração, vazão, temperatura, umidade, pressão, composição e regime operacional.
A presença simultânea de gás sulfídrico, compostos orgânicos, cresóis, fenóis, aminas ou gases ácidos e alcalinos também pode alterar a seleção dos equipamentos e a sequência das etapas.
Uma configuração adequada para uma corrente específica pode não ser apropriada para outra.
O projeto deve avaliar a origem do efluente, a variabilidade da emissão, a compatibilidade química dos materiais, a necessidade de condicionamento, o tratamento complementar e o destino da corrente tratada.
Quando faltarem dados de composição, vazão ou processo, uma avaliação técnica é necessária antes da definição da solução.
Para que servem torres spray e torres com recheio?
Torres de lavagem tipo spray promovem o contato entre o gás e um líquido por meio da aspersão do líquido de lavagem.
São avaliadas considerando fatores como distribuição, vazão, concentração do contaminante e necessidade de contato entre as fases.
Torres com recheio utilizam elementos internos que ampliam a área de contato entre gás e líquido, favorecendo a transferência de massa.
A escolha entre uma torre spray, uma torre com recheio ou outra configuração depende do contaminante, da vazão, da concentração, das características físicas da corrente e das condições de operação.
Lavadores de gás podem participar do tratamento de amônia e de outros compostos, mas sua função específica deve ser definida dentro da rota completa de tratamento.
Inspeção, manutenção, monitoramento e controle de perda de carga também devem fazer parte da gestão do sistema.
Quais outros gases podem ser tratados em uma unidade de efluentes gasosos?
Além da amônia, uma unidade de tratamento de efluentes gasosos pode ser projetada para lidar com contaminantes como gás sulfídrico, compostos associados à dessulfurização, cresóis, fenóis e aminas.
Também pode ser considerada para a neutralização de gases ácidos ou alcalinos, desde que a composição da corrente e a compatibilidade entre as etapas sejam analisadas.
A ROMAN descreve sua solução de ETE gases com lavadores de gás, torres de lavagem tipo spray e torres com recheio.
A aplicabilidade de cada configuração depende das características do efluente e não deve ser presumida apenas com base no nome do contaminante.
A sequência pode envolver dessorção, absorção, neutralização ou outras operações complementares.
Quais informações são necessárias para avaliar uma solução?
Antes de selecionar ou dimensionar um sistema, é importante reunir, sempre que disponíveis origem e descrição do processo que gera o gás; composição qualitativa e quantitativa dos contaminantes; vazão mínima, normal e máxima; temperatura, pressão e umidade; concentração e variabilidade da amônia e de outros compostos; regime de operação e frequência das emissões; características das instalações existentes; requisitos de segurança, operação, manutenção e encaminhamento da corrente tratada.
Esses dados ajudam a avaliar o equilíbrio químico, a transferência de massa, o contato gás-líquido, os materiais, a necessidade de tratamento complementar e a integração com a planta.
O mesmo princípio vale para estudos relacionados a estações de tratamento de efluentes, tratamento de esgotos, tratamento de água, reúso de água e resíduos sólidos, quando houver conexão entre as correntes do processo.
Como a ROMAN pode participar de estudos, projetos, implantação e manutenção?
A ROMAN atua desde 2001 em tecnologia ambiental, saneamento básico e controle ambiental.
A empresa elabora estudos, projeta e gerencia empreendimentos, além de atuar como fabricante, fornecedora e prestadora de serviços relacionados a instalações e manutenção de sistemas de tratamento de efluentes gasosos.
Sua experiência inclui participação em mais de 80 projetos e parcerias com mais de 50 clientes.
Para uma avaliação, empresas, fábricas, construtoras, loteamentos, prefeituras e universidades podem reunir os dados de origem, composição, vazão e operação do efluente.
A partir dessas informações, a demanda pode ser analisada de acordo com as características reais da corrente e com o escopo necessário para estudo, projeto, implantação ou manutenção.
